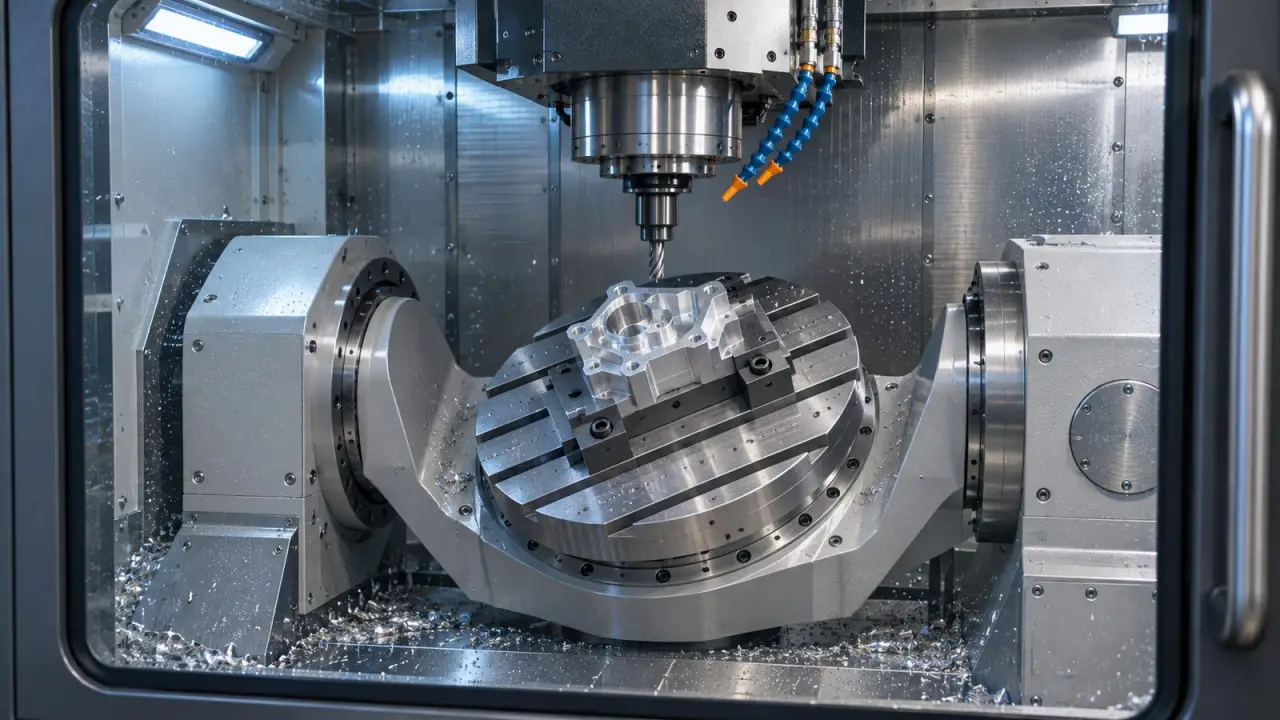

Деталь поворачивается сама: как пятиосевой станок экономит время
Металлическая заготовка поворачивается под инструментом, словно оператор показывает её со всех сторон. Именно этот момент обычно попадает в видеоролик о пятиосевом станке. Между тем одна из важных причин такой покупки гораздо прозаичнее: деталь реже приходится вынимать из крепления и устанавливать заново.
Допустим, нужно обработать несколько сторон небольшого корпуса. Сначала сверлят отверстия сверху, затем сбоку, потом выполняют наклонную поверхность. На обычном трёхкоординатном оборудовании часть переходов может потребовать переустановки заготовки. Работник останавливает обработку, освобождает деталь, разворачивает и снова закрепляет её.
Само по себе это вполне нормальная технология. Однако каждое такое действие занимает время. После поворота нужно убедиться, что заготовка заняла правильное положение. Если важна точность взаимного расположения отверстий на разных гранях, установка становится особенно ответственной. Станок может быстро резать металл, а весь маршрут изготовления всё равно окажется долгим.
У пятиосевой машины к трём линейным перемещениям добавлены две поворотные координаты. Конкретное устройство бывает разным: поворачивается стол с деталью, наклоняется инструментальная головка или используются другие сочетания. Благодаря этому инструмент получает доступ к поверхности под нужным углом.
Причём все пять движений не обязаны постоянно происходить одновременно. Иногда достаточно повернуть заготовку в выбранное положение и обработать участок. В других задачах поворот продолжается во время резания. Покупатель выбирает возможности под свои детали, а не по сложности танца в рекламном видео.
Haas в объяснении многоосевой обработки показывает, как поворотное устройство помогает добраться до нескольких сторон за одну установку. Siemens также связывает пятиосевую обработку с сокращением числа операций и установок. Это возможности технологии; конкретный выигрыш определяется маршрутом детали.
Посчитаем условный пример без цены оборудования. Если на одной заготовке удалось убрать две переустановки по десять минут, партия из тридцати штук сбережёт десять часов таких операций. Это ещё не означает десять дополнительных часов чистого резания: часть выигрыша могут занять измерения, смена инструмента и другие работы. Но видно, почему завод считает время на всём пути изделия.
К нему добавляется оснастка, то есть приспособления для закрепления. Для нескольких отдельных установок могут понадобиться разные крепления. Когда часть операций объединяется, меняется и эта статья затрат. Правда, само крепление на поворотном столе тоже должно надёжно удерживать заготовку и оставлять инструменту доступ к нужным местам.
Есть задачи, где дело ещё и в форме. Наклон инструмента позволяет подойти к сложной поверхности удобнее. При этом траекторию движения инструмента становится сложнее подготовить. Нужно заранее проверить, что инструмент, деталь и части станка не встретятся там, где им встречаться нельзя.
Поэтому покупка оборудования тянет за собой программирование, подготовку технологии и обучение людей. Если считать только цену станка и паспортную скорость, легко пропустить эти расходы. Дорогая машина без подходящей загрузки не создаёт экономию одним своим присутствием.
Для простой детали и большой устойчивой серии может оказаться разумнее другое оборудование или несколько специализированных операций. Для часто меняющихся сложных заказов возможность объединять обработку становится особенно полезной. Один универсальный ответ для всех заводов здесь бы только мешал.
Хороший вопрос к новому станку поэтому звучит вполне по-земному: какие остановки он уберёт в нашем производстве? Ответ находится в маршруте реальной детали, времени подготовки, расходах на оснастку и числе годных изделий. Красивые повороты важны постольку, поскольку помогают улучшить этот результат.
Допустим, нужно обработать несколько сторон небольшого корпуса. Сначала сверлят отверстия сверху, затем сбоку, потом выполняют наклонную поверхность. На обычном трёхкоординатном оборудовании часть переходов может потребовать переустановки заготовки. Работник останавливает обработку, освобождает деталь, разворачивает и снова закрепляет её.
Само по себе это вполне нормальная технология. Однако каждое такое действие занимает время. После поворота нужно убедиться, что заготовка заняла правильное положение. Если важна точность взаимного расположения отверстий на разных гранях, установка становится особенно ответственной. Станок может быстро резать металл, а весь маршрут изготовления всё равно окажется долгим.
У пятиосевой машины к трём линейным перемещениям добавлены две поворотные координаты. Конкретное устройство бывает разным: поворачивается стол с деталью, наклоняется инструментальная головка или используются другие сочетания. Благодаря этому инструмент получает доступ к поверхности под нужным углом.
Причём все пять движений не обязаны постоянно происходить одновременно. Иногда достаточно повернуть заготовку в выбранное положение и обработать участок. В других задачах поворот продолжается во время резания. Покупатель выбирает возможности под свои детали, а не по сложности танца в рекламном видео.
Экономят на остановках
Haas в объяснении многоосевой обработки показывает, как поворотное устройство помогает добраться до нескольких сторон за одну установку. Siemens также связывает пятиосевую обработку с сокращением числа операций и установок. Это возможности технологии; конкретный выигрыш определяется маршрутом детали.
Посчитаем условный пример без цены оборудования. Если на одной заготовке удалось убрать две переустановки по десять минут, партия из тридцати штук сбережёт десять часов таких операций. Это ещё не означает десять дополнительных часов чистого резания: часть выигрыша могут занять измерения, смена инструмента и другие работы. Но видно, почему завод считает время на всём пути изделия.
К нему добавляется оснастка, то есть приспособления для закрепления. Для нескольких отдельных установок могут понадобиться разные крепления. Когда часть операций объединяется, меняется и эта статья затрат. Правда, само крепление на поворотном столе тоже должно надёжно удерживать заготовку и оставлять инструменту доступ к нужным местам.
Есть задачи, где дело ещё и в форме. Наклон инструмента позволяет подойти к сложной поверхности удобнее. При этом траекторию движения инструмента становится сложнее подготовить. Нужно заранее проверить, что инструмент, деталь и части станка не встретятся там, где им встречаться нельзя.
Поэтому покупка оборудования тянет за собой программирование, подготовку технологии и обучение людей. Если считать только цену станка и паспортную скорость, легко пропустить эти расходы. Дорогая машина без подходящей загрузки не создаёт экономию одним своим присутствием.
Для простой детали и большой устойчивой серии может оказаться разумнее другое оборудование или несколько специализированных операций. Для часто меняющихся сложных заказов возможность объединять обработку становится особенно полезной. Один универсальный ответ для всех заводов здесь бы только мешал.
Хороший вопрос к новому станку поэтому звучит вполне по-земному: какие остановки он уберёт в нашем производстве? Ответ находится в маршруте реальной детали, времени подготовки, расходах на оснастку и числе годных изделий. Красивые повороты важны постольку, поскольку помогают улучшить этот результат.
Наши новостные каналы
Подписывайтесь и будьте в курсе свежих новостей и важнейших событиях дня.
Рекомендуем для вас
Россия может нанести двойной удар по Финляндии. Даже оружие не понадобится
Страны Балтийского региона всё чаще занимают жёсткую позицию по отношению к России. Среди них — Финляндия, где президент Александр Стубб поддерживает курс на...
«Мы ещё не начинали»: как выглядит настоящий русский удар?
Западные политики и эксперты спорят, почему Москва до сих пор не задействовала свои главные экономические рычаги. Политический эксперт Александр Бабицкий...
Русского спутникового «Рассвета» мы можем и не увидеть
Нашими Королевыми, Глушко и Янгелями больше интересуется Илон Маск...
На грани фантастики? 30 новых станций метро — и это не в Москве с Питером
Планы развития подземки есть и в регионах. Вопрос — насколько они обоснованы...
Этот перевод лишит вас денег: россиянам раскрыли опасную схему в магазинах
Россиян предупредили о рисках оплаты товаров переводом на чужую карту. Эксперт рассказал, как не потерять деньги при покупке...

Почему для скоростного поезда Москва — Петербург строят отдельную дорогу
Между Москвой и Петербургом уже есть железная дорога, по которой ходят быстрые пассажирские поезда. Зачем рядом создавать ещё одну? Потому что высокая скорость...
Linde заявила о запрете взыскивать с неё ущерб по делу Амурского ГПЗ
По данным компании, стокгольмский арбитраж запретил исполнять российское решение. Речь идёт о взыскании свыше 80 млрд рублей за последствия пожаров на заводе....
Сказка закончилась: в Германии хотят ввести 12-часовой рабочий день
Власти Германии рассматривают возможность введения 12-часового рабочего дня. Об этом сообщают немецкие СМИ....
Запахло отменой. Россиянам выставили счёт, а Вашингтон считает прибыль
Накануне стало известно, что уже в 2027 году в России может появиться ещё один сбор – на этот раз авиационный. Предполагается, что при покупке билета на...
От Ирбита до Вашингтона: новый мотоцикл «Урал» Neo 500 покоряет рынок США
«Урал» представил в США мотоцикл Neo 500 — модель с коляской и неожиданными решениями: новинка техники, в которой почти ничего не осталось от привычного образа...
Китайское экономическое чудо трещит по швам: цифры оказались неприятными
Многие у нас до сих пор смотрят на китайскую экономику как на безостановочно движущийся локомотив, где якобы вечный рост и никаких серьёзных проблем....
Россия получила энергетический козырь на десятилетия
Никто не смог, а у России получилось: Теперь за нашим богатством встают в очередь. Пока западные страны переживали нефтяной шок, спорили о пошлинах и хоронили...
Пенсионеров ждет резкое повышение выплат: кто и сколько получит
Пенсии в России повышают практически каждый месяц – но чаще всего, лишь отдельным категориям получателей, и не всегда – автоматически. Наступивший ноябрь не...
Пошёл к врачу — остался без прав: новые законы выбьют водителей из-за руля
Медики начнут сообщать в ГИБДД о болезнях водителей: новый механизм грозит отзывом прав без ожидания окончания срока действия документа...


Интернет там, где нет вышек: что уже проверили российские спутники «Рассвет»
Видеозвонок между Москвой и площадкой в Норильском промышленном районе выглядит привычно, пока не становится известен путь сигнала. 9 октября 2026 года «Бюро...
Бомба замедленного действия: куда отправят пенсионные накопления «молчунов»
Минфин готовит законопроект, который автоматически переведёт 6,6 трлн рублей пенсионных накоплений 70 миллионов россиян в ПДС...
